Sesetengah komponen plastik tidak dapat mencapai struktur, penampilan, pengedap, cengkaman atau penyepaduan fungsi yang diperlukan melalui satu operasi pengacuan suntikan. Apabila bahagian acuan memerlukan lapisan bahan tambahan, sisipan, ciri berfungsi, atau bahagian acuan sekunder,Pengacuan Suntikan Pembentukan Sekunderboleh menyediakan pendekatan pembuatan yang sesuai.
Proses ini amat berguna apabila komponen akhir perlu menggabungkan bahan yang berbeza atau menyepadukan komponen yang telah dibentuk sebelum ini ke dalam struktur acuan. Ia boleh membantu mengurangkan operasi pemasangan berasingan sambil membenarkan pengeluar membangunkan bahagian dengan keperluan fungsi yang lebih kompleks.Kinghemenyediakan penyelesaian pengacuan suntikan untuk pelanggan yang memerlukan proses pembentukan sekunder untuk aplikasi industri yang berbeza.
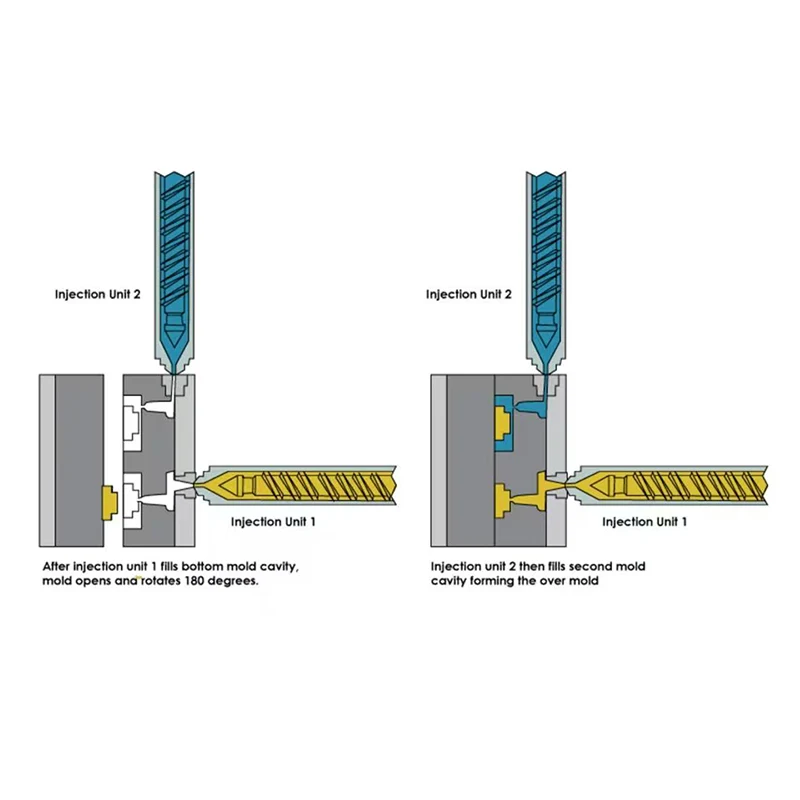
Pengacuan suntikan pembentukan sekunder merujuk kepada proses pengacuan suntikan di mana komponen acuan sedia ada atau sisipan yang disediakan tertakluk kepada operasi pengacuan lain. Bahan kedua atau bahagian acuan kemudiannya dibentuk di sekeliling atau pada komponen asal.
Komponen pertama bertindak sebagai substrat, manakala peringkat pengacuan kedua menambah bahan atau fungsi tambahan. Bergantung pada reka bentuk produk, bahan sekunder boleh menyediakan pengedap, penebat, perlindungan, cengkaman, penyepaduan struktur atau ciri lain yang diperlukan.
Bahan yang berbeza boleh memberikan ciri prestasi yang berbeza. Plastik tegar boleh memberikan sokongan struktur, manakala bahan yang lebih lembut boleh meningkatkan cengkaman, pengedap, kusyen atau rintangan getaran.
Pemilihan bahan yang serasi adalah penting kerana antara muka antara bahan pertama dan kedua boleh menjejaskan kebolehpercayaan komponen siap.
Pengilangan konvensional mungkin memerlukan komponen berasingan untuk dibentuk dahulu dan kemudian dipasang menggunakan pelekat, pengikat, pemasangan tekan, kimpalan atau kaedah lain. Pembentukan sekunder boleh mengintegrasikan beberapa fungsi ini terus ke dalam proses pengacuan.
Mengurangkan langkah pemasangan berasingan boleh memudahkan aliran pengeluaran dan mengurangkan bilangan komponen individu yang perlu dikendalikan semasa pembuatan.
Pengacuan sekunder boleh menggabungkan substrat dan bahan tambahan menjadi satu komponen bersepadu. Ini boleh berguna apabila produk memerlukan lapisan luar pelindung, kawasan pengedap, bahagian fleksibel atau komponen terbenam.
Oleh itu, reka bentuk akhir boleh menyediakan pelbagai fungsi dalam satu pemasangan acuan dan bukannya bergantung pada beberapa bahagian yang dikeluarkan secara berasingan.
Bahan sekunder boleh mengubah suai ciri permukaan bahagian acuan sedia ada. Bergantung pada bahan dan reka bentuk, ini mungkin memberikan cengkaman, kusyen, pengedap, penebat, redaman getaran atau perlindungan alam sekitar yang lebih baik.
Komponen automotif selalunya perlu menahan getaran, perubahan suhu, kelembapan, dan penggunaan mekanikal berulang. Pembentukan sekunder boleh digunakan apabila struktur plastik tegar memerlukan bahan pengedap, kusyen, penebat atau pelindung tambahan.
Aplikasi yang berpotensi termasuk suis, pemegang, penyambung, tempat penderia, penutup pelindung dan komponen lain yang memerlukan pembinaan berbilang bahan.
Produk elektrik selalunya mengandungi terminal, sesentuh, wayar, penyambung dan komponen lain yang perlu disepadukan ke dalam perumah plastik. Pengacuan sekunder boleh membantu meletakkan dan melindungi elemen ini dalam komponen akhir.
Untuk aplikasi elektrik, pemilihan bahan dan keadaan pengacuan hendaklah dinilai mengikut penebat, suhu, kestabilan dimensi dan keperluan persekitaran.
Produk pengguna seperti peranti pegang tangan, alatan, kawalan, pemegang dan peralatan isi rumah mungkin memerlukan ciri permukaan yang berbeza daripada yang disediakan oleh plastik tegar tunggal.
Bahan fleksibel sekunder boleh ditambah pada kawasan terpilih untuk meningkatkan cengkaman, keselesaan, penyerapan impak atau prestasi pengendalian.
Produk perubatan dan penjagaan kesihatan mungkin memerlukan struktur bersepadu dengan keperluan khusus untuk kebersihan, keserasian bahan, rintangan kimia, pensterilan dan ketekalan dimensi.
Apabila pembentukan sekunder digunakan untuk aplikasi sedemikian, bahan dan proses pembuatan yang dipilih hendaklah dinilai berdasarkan keperluan produk dan peraturan yang berkenaan.
Peralatan industri boleh menggunakan komponen acuan sekunder untuk penutup pelindung, pengedap, genggaman, elemen kawalan getaran, perlindungan kabel dan bahagian berfungsi lain.
Proses ini boleh berguna apabila komponen mesti menggabungkan prestasi struktur tegar dengan bahan lain yang memberikan perlindungan atau fleksibiliti tambahan.
Peringkat pengacuan pertama menghasilkan substrat utama atau komponen asas. Dimensi dan ciri permukaannya mesti dikawal kerana ia secara langsung mempengaruhi operasi pengacuan kedua.
Substrat mungkin termasuk alur tertentu, rusuk, lubang, potongan bawah atau ciri struktur lain yang direka untuk membantu meletakkan komponen atau meningkatkan pengekalan mekanikal semasa pengacuan sekunder.
Selepas peringkat pengacuan pertama, substrat disediakan untuk operasi kedua. Bergantung pada proses, penyediaan mungkin melibatkan pembersihan, kedudukan, pemeriksaan, pemanasan awal, atau pemindahan komponen ke dalam acuan lain.
Kedudukan yang tepat adalah penting terutamanya apabila bahan kedua mesti meliputi hanya kawasan tertentu substrat.
Bahan kedua disuntik ke dalam acuan di sekeliling atau ke substrat yang disediakan. Bahan mengalir ke dalam rongga yang ditetapkan dan membentuk struktur sekunder yang diperlukan.
Tekanan suntikan, suhu, kelajuan pengisian, keadaan penyejukan, dan reka bentuk acuan perlu dikawal mengikut bahan yang dipilih dan geometri produk.
Selepas suntikan, komponen dibiarkan sejuk dan stabil sebelum dikeluarkan dan diperiksa. Bahagian siap hendaklah diperiksa untuk ketepatan dimensi, ikatan atau pengekalan mekanikal, kualiti permukaan, denyar, ubah bentuk dan kecacatan berkaitan proses lain.
Bahan pertama dan kedua mesti dipilih mengikut ciri fizikal dan pemprosesannya. Dalam aplikasi yang memerlukan lekatan bahan-ke-bahan, keserasian antara substrat dan bahan sekunder adalah amat penting.
Jika bahan tidak terikat dengan secukupnya, komponen siap mungkin mengalami pemisahan atau masalah antara muka lain semasa perkhidmatan.
Bentuk komponen acuan pertama mempengaruhi cara bahan kedua mengalir dan kekal melekat. Alur, rusuk, potongan bawah dan ciri geometri lain kadangkala boleh meningkatkan pengekalan mekanikal.
Mereka bentuk substrat dan lapisan sekunder bersama-sama semasa peringkat awal pembangunan produk boleh membantu mengelakkan masalah pembuatan kemudian.
Proses suntikan kedua perlu dikawal mengikut tetingkap pemprosesan bahan. Suhu, tekanan atau kelajuan suntikan yang berlebihan boleh menjejaskan substrat, manakala keadaan pengisian yang tidak mencukupi boleh menyebabkan acuan tidak lengkap atau kecacatan permukaan.
Apabila komponen sedia ada diletakkan ke dalam acuan untuk pembentukan sekunder, kedudukannya mesti dikawal dengan tepat. Penyelewengan boleh mengakibatkan liputan bahan tidak sekata, sisihan dimensi, kawasan terdedah atau bahagian siap yang tidak konsisten.
| Permohonan | Fungsi Pembentukan Sekunder |
|---|---|
| Pemegang dan Pegangan | Tambahkan permukaan mencengkam yang lebih lembut atau lebih selesa |
| Penyambung Elektrik | Bungkus atau lindungi sesentuh dan kawasan sambungan |
| Komponen Pengedap | Tambah bahan pengedap di sekeliling substrat tegar |
| Bahagian Automotif | Sediakan penebat, perlindungan, kusyen atau pengedap |
| Komponen Perindustrian | Tambah bahan pelindung atau tahan getaran |
| Produk Pengguna | Tingkatkan cengkaman, penampilan, keselesaan atau rintangan hentaman |
| Perumahan Elektronik | Sepadukan bahan pelindung atau penebat |
| Item Penilaian | Pertimbangan Pembeli |
|---|---|
| Bahan Asas | Sahkan bahan yang digunakan untuk peringkat acuan pertama |
| Bahan Sekunder | Semak keserasian dengan substrat |
| Bahagian Geometri | Nilaikan alur, rusuk, potongan bawah dan ciri pengekalan lain |
| Keperluan Ikatan | Tentukan sama ada lekatan kimia atau pengekalan mekanikal diperlukan |
| Toleransi Dimensi | Tentukan dimensi kritikal untuk kedua-dua peringkat pengacuan |
| Kemasan Permukaan | Nyatakan keperluan tekstur, rupa dan kualiti permukaan |
| Jumlah Pengeluaran | Pertimbangkan keperluan alatan dan proses mengikut permintaan tahunan |
| Automasi | Tentukan sama ada pemuatan dan pemindahan substrat harus diautomasikan |
| Pemeriksaan | Tentukan keperluan pemeriksaan dimensi, visual dan fungsi |
| Persekitaran Aplikasi | Pertimbangkan suhu, bahan kimia, kelembapan, getaran dan beban mekanikal |
Reka bentuk acuan harus menyediakan laluan aliran yang sesuai untuk bahan sekunder. Reka bentuk aliran yang lemah boleh menyebabkan pengisian yang tidak lengkap, udara terperangkap, garisan kimpalan atau pengedaran bahan yang tidak sekata.
Lapisan sekunder harus mempunyai ketebalan yang sesuai dan konsisten di mana mungkin. Variasi yang ketara boleh menjejaskan penyejukan, pengecutan, kestabilan dimensi dan rupa permukaan.
Geometri acuan sekunder hendaklah membenarkan bahagian siap dikeluarkan daripada acuan tanpa merosakkan substrat atau bahan yang baru dibentuk. Oleh itu, sudut draf dan lokasi lenting harus dipertimbangkan semasa pembangunan acuan.
Jika proses pembentukan sekunder bertujuan untuk menggantikan operasi pemasangan berasingan, urutan pembuatan yang lengkap hendaklah dinilai sebelum perkakasan bermula. Ini termasuk pengeluaran substrat, pemindahan, pengacuan sekunder, pemeriksaan dan pembungkusan akhir.
Mengintegrasikan pelbagai bahan atau komponen ke dalam satu bahagian acuan boleh mengurangkan bilangan kepingan individu yang perlu dikendalikan dan dipasang.
Proses pengacuan terkawal boleh memberikan kedudukan yang lebih konsisten bagi bahan sekunder daripada pemasangan manual, terutamanya apabila perkakas yang sesuai dan sistem pemuatan automatik digunakan.
Apabila proses pengacuan sekunder berjaya menggantikan aplikasi pelekat, pengancing mekanikal atau operasi pemasangan lain, pengilang boleh memudahkan aliran kerja pengeluaran dan mengurangkan kemungkinan variasi berkaitan pemasangan.
Kingheboleh menilai keperluan pembentukan sekunder mengikut struktur bahagian, bahan, isipadu pengeluaran, keperluan dimensi, dan aplikasi yang dimaksudkan. Penilaian proses awal membantu menentukan sama ada pengacuan sekunder sesuai untuk komponen tertentu.
Pembentukan sekunder memerlukan penyelarasan antara komponen acuan pertama, kaedah pemindahan atau kedudukan, acuan kedua, parameter suntikan, dan proses pemeriksaan. Faktor-faktor ini harus dipertimbangkan bersama untuk mewujudkan aliran kerja pengeluaran yang stabil.
Untuk aplikasi automotif, elektronik, perindustrian, pengguna dan lain-lain, bahan sekunder yang diperlukan dan struktur pengacuan boleh berbeza dengan ketara.Kinghemenyokong pelanggan dalam menilai proses mengikut keperluan fungsian komponen siap daripada menganggap pengacuan sekunder sebagai satu proses standard yang sesuai untuk semua.